




Alyuminiy igna quyma: Fabrikamız teng darajadagi zichlikni qabul qiladiissiqlik bilan quyish
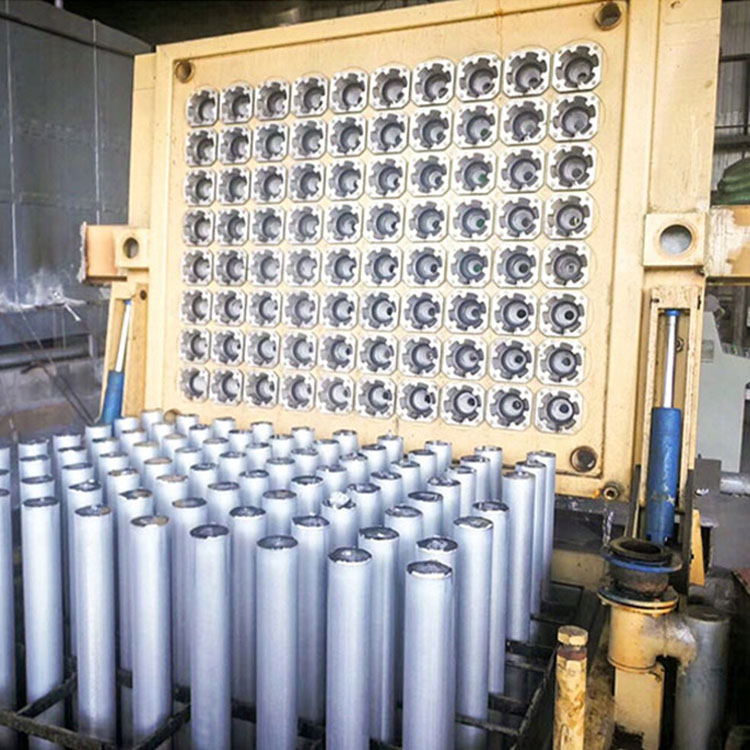
Kastingdan oldin standartlar
1. Talk kukuniqoliplarni tayyorlashda silliq va mustahkam bo'lishi kerak;
2.Shunt plitasi, kir yuvish,va korpus yupqa qatlam bilan qoplangan bo'lishi keraktalk mohiyati, ochiq temir yo'q,grafit halqasiva adapter plastinkasi talk va cho'chqa yog'i aralashtirilgan loy bilan tekislanishi kerak va bir xil alyuminiy suyuqligi o'tadigan kanal toza va quruq holda saqlanishi kerak.
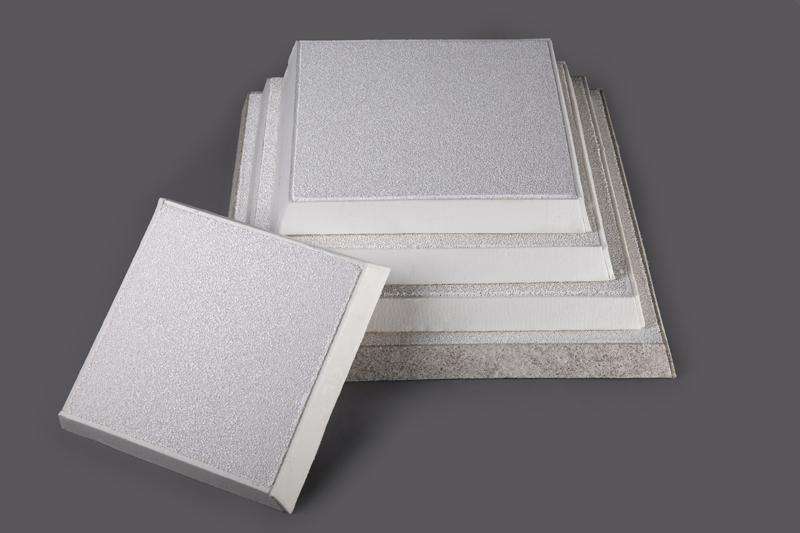
3. Thekeramik filtr plitasito'liq va nuqsonsiz bo'lishi kerak, kir yuvish mashinasi bilan tutashgan joyda bo'shliq bo'lmasligi kerak va u har safar pech quyilganda almashtiriladi va to'q qizil rangga kirguncha olovda pishiriladi;
4. Quyma boshi quritilishi va quyish stoli tekislanishi, tagligi vakristallatorto'g'ri muvofiqlashtirilgan bo'lishi kerak, suvning qaytishi hodisasiga yo'l qo'yilmaydi va ishga tushirish moslamasining sim arqoni bo'shashgan bo'lishi kerak;
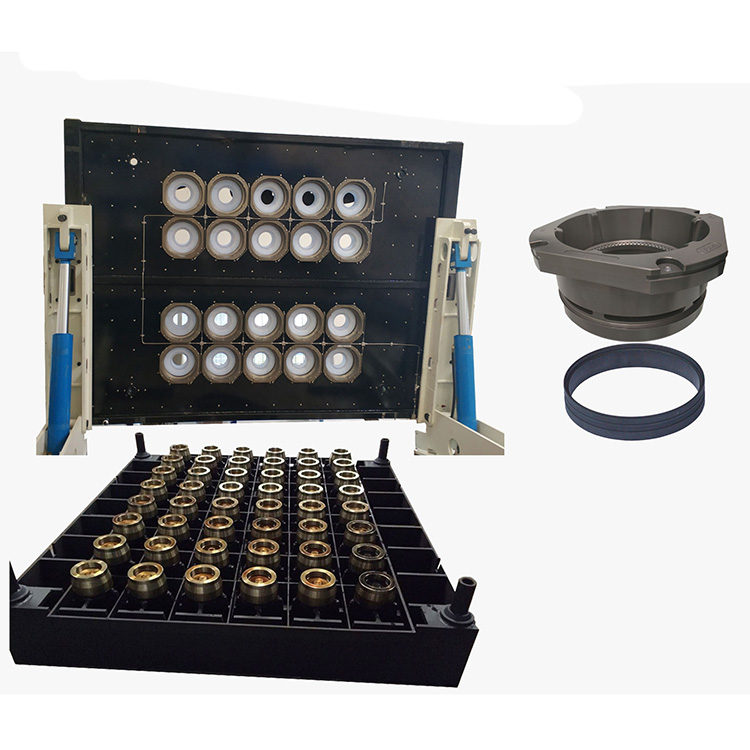
5. Quyma boshi boshlang'ich holatiga ko'tariladi (50 mm va undan yuqori sterjen quyma boshi grafit halqasining pastki uchidan 4 mm va sterjendan 0 ~ 4 mm pastda 150 mm masofada joylashgan);
6. Boshlang'ich darvoza plitasini o'rnating va quyma mashinasining yuqori va pastki shakllari normal ekanligini tekshiring;
7. Kirish va chiqish nasoslarining holatini tekshiring;
8. Drenaj klapanini oching va sovuq suv minorasini oching;
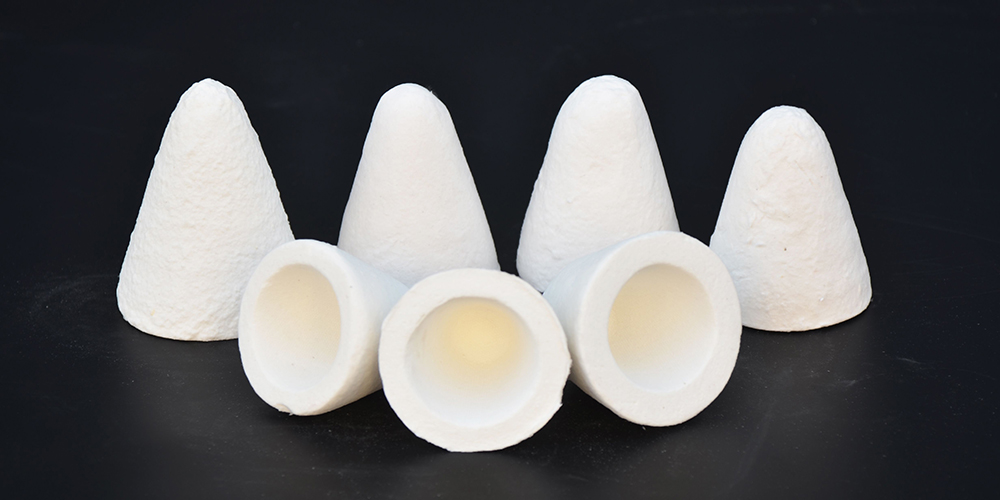
ALYUMINIY SILIKAT TO'XTATISH UCHUN KONUSLI VASTIKA ERITILGAN ALYUMINIY PECHNI TO'XTATISH UCHUN
9. Suv nasosini yoqing va quyma suv hajmiga moslashtiring;
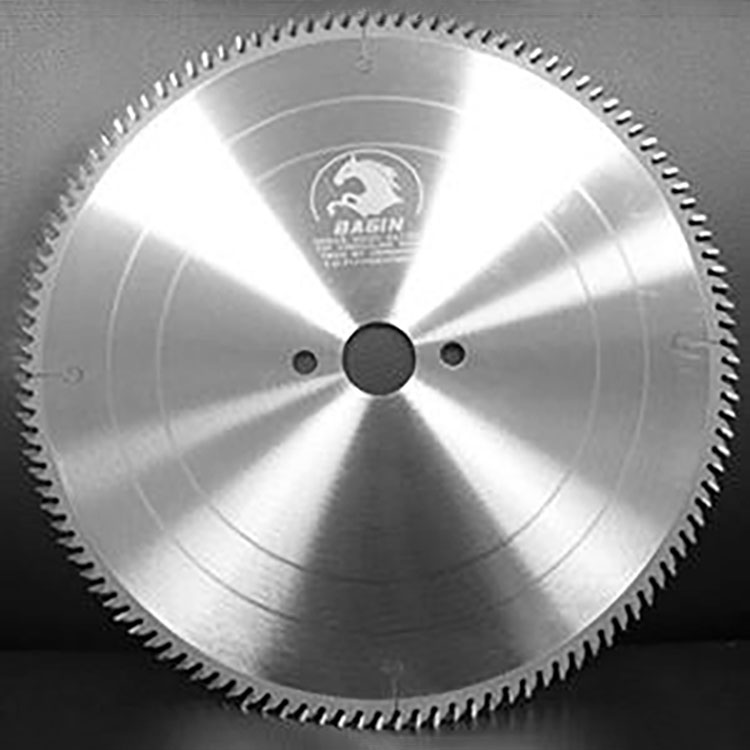
Alyuminiy profilini arralash uchun tortuvchi mashinada arra pichog'i
10. Suv quyma boshiga tushmaganligini tasdiqlang;
11. Yetarli miqdorda tiqinlar, payvandlash tayoqchalari, temir bifteklar va boshqa tegishli asboblar va materiallarni tayyorlang
Joylashtirilgan vaqt: 2023-yil 9-fevral